Egwyddorion Sylfaenol, Proses, a Mesurau Atal Diffygion mewn Ffurfio Olwynion Aloi Alwminiwm
Mae canolbwynt yr olwyn yn un o'r cydrannau pwysig yn system gyrru modurol, sydd angen bod nid yn unig yn esthetig ond hefyd yn ddigon diogel.
Ar hyn o bryd, mae'r rhan fwyaf o ganolfannau olwyn modurol wedi'u gwneud o aloi alwminiwm, ac mae'r defnydd o ganolfannau dur yn lleihau. O'i gymharu â chanolfannau dur, mae gan ganolfannau aloi alwminiwm y manteision o fod yn ysgafn, lleihau'r defnydd o danwydd, ac arddangos priodweddau mecanyddol rhagorol, gan wella perfformiad y cerbyd.
Gellir rhannu canolbwyntiau aloi alwminiwm yn ganolbwyntiau aloi alwminiwm wedi'u ffugio a chanolbwyntiau aloi alwminiwm bwrw. Mae canolbwyntiau aloi alwminiwm bwrw yn dueddol o gael diffygion fel crebachu, mandylledd, a chynhwysiant, sy'n lleihau perfformiad mecanyddol y cynnyrch.
Ar y llaw arall, mae'r broses gynhyrchu o hybiau aloi alwminiwm ffug yn osgoi'r diffygion hyn ac yn gwella perfformiad mecanyddol y cynnyrch yn fawr. Felly, mae hybiau aloi alwminiwm ffug yn cael eu ffafrio fwyfwy yn y farchnad, ac mae cerbydau sydd â hybiau aloi alwminiwm ffug yn gwerthu'n well. Mae'r erthygl hon yn trafod y broses ffugio, diffygion ffurfio, a mecanwaith ffurfio ffugio olwynion aloi alwminiwm.
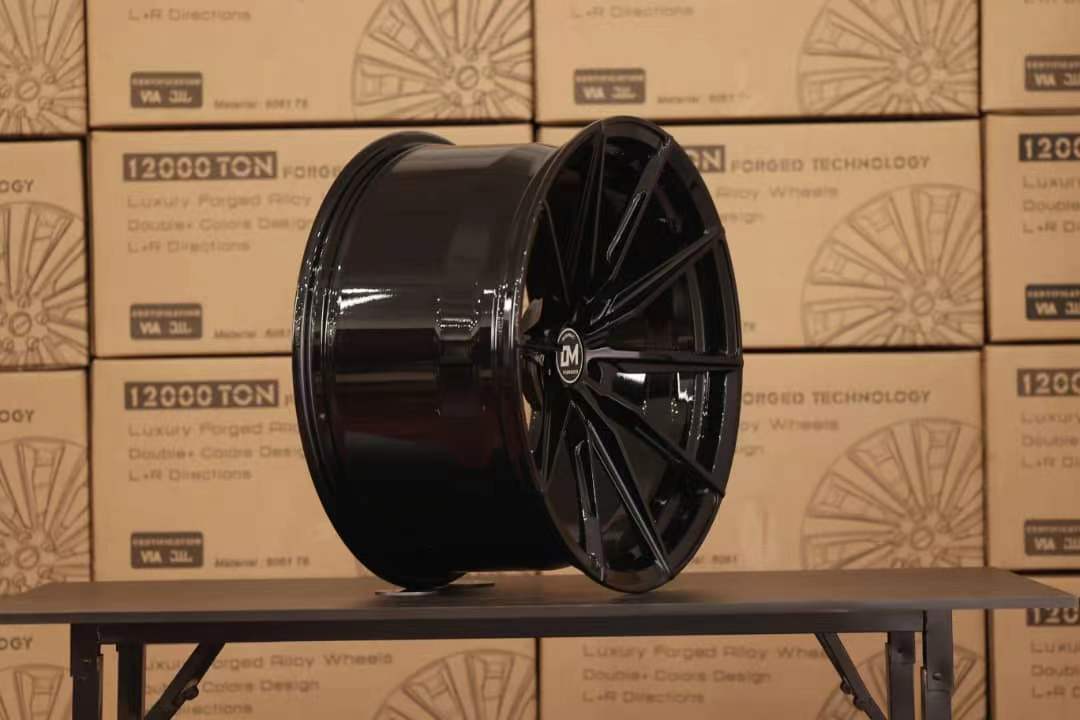
aloion ffug
Egwyddorion Sylfaenol a Phroses Ffurfio Olwynion Aloi Alwminiwm
Egwyddorion Sylfaenol
Mae ffugio canolbwyntiau olwyn aloi alwminiwm yn ddull prosesu pwysau sy'n defnyddio anffurfiad plastig metel i gael cynhyrchion â siâp penodol wrth wella priodweddau mecanyddol y metel. Mae'r egwyddor sylfaenol yn cynnwys cynhesu bar byr a'i roi yn y mowld cyfatebol. Mae'n cael ei wasgu gan wasg ffugio cylchdro, wasg ffugio gychwynnol, a gwasg ffugio derfynol. Yn olaf, mae'n mynd trwy docio ac ehangu tyllau i gwblhau'r broses ffugio.
Deunyddiau Crai
Y deunydd crai ar gyfer ffugio canolbwyntiau olwyn aloi alwminiwm yw stoc bariau cast parhaus. Mae'r graddau aloi alwminiwm yn cynnwys cyfres 6 a chyfres 7, a diamedrau bariau a ddefnyddir yn gyffredin yw 7 modfedd, 8 modfedd, 9 modfedd, 10 modfedd, a 14 modfedd.
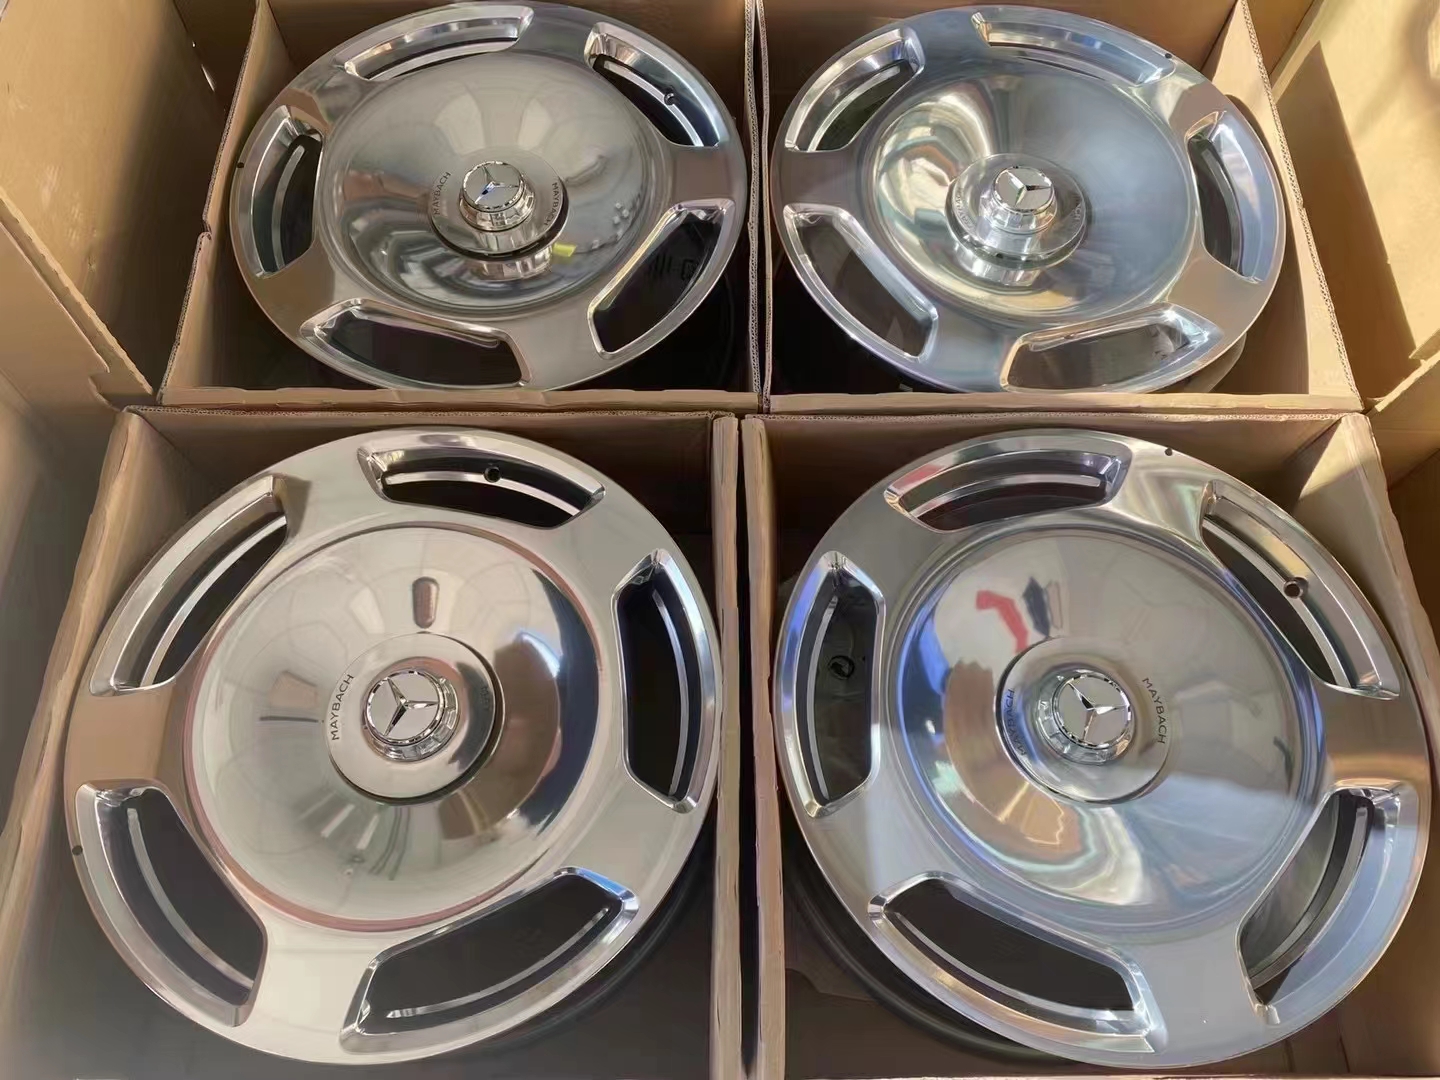
aloion ffug 2
Llif y Broses
- Llifio: Torrwch y bar 6 metr o hyd yn fariau byr yn ôl y hyd gofynnol gan ddefnyddio peiriant llifio.
2. Gwresogi Biledau: Rhowch y bariau byr mewn ffwrnais gwresogi biledau a'u gwresogi i dymheredd o 460°C i 480°C. Yn gyffredinol, mae gan y ffwrnais biledau dair parth gwresogi, a gall y gosodiad tymheredd amrywio yn dibynnu ar yr offer, cyn belled â'i fod yn sicrhau'r tymheredd rhyddhau biledau a ddymunir.
3. Gwresogi'r Mowld: Gwresogi'r mowldiau gofannu cylchdro, y gofannu cychwynnol, a'r gofannu terfynol. Yn ddelfrydol, rheolir y tymheredd ar ôl tynnu o'r ffwrnais rhwng 420°C a 450°C. Yn y gaeaf, gellir cynyddu tymheredd y gweithdy 30°C i 40°C.
- Triniaeth Iro: Mae pen blaen y triniaeth iro wedi'i gyfarparu â disg chwistrellu a ddefnyddir i iro'r mowldiau. Mae'r ddisg chwistrellu wedi'i rhannu'n wyneb uchaf ac wyneb isaf, sydd fel arfer yn cynnwys pum parth ar yr wyneb uchaf a phedair parth ar yr wyneb isaf. Efallai y bydd angen disgiau chwistrellu neu barthau cyfatebol ar fowldiau arbennig. Defnyddir asiant rhyddhau gofannu sy'n seiliedig ar olew ar gyfer rhyddhau mowldiau.
2. Gofannu Cylchdro: Gan ddefnyddio gwasg gofannu 300 tunnell, mae'r bariau byr yn cael eu clampio gan y trinwr cyntaf a'u rhoi yn yr orsaf gofannu cylchdro, lle cânt eu cylchdroi yn ôl y paramedrau proses a bennwyd ymlaen llaw i ffurfio disg.
3. Gwasg Ffurfio Gychwynnol: Gan ddefnyddio gwasg ffurfio 6,000 tunnell neu 10,000 tunnell, mae'r ddisg yn cael ei dal gan yr ail drinnydd a'i rhoi yn y wasg ffurfio gychwynnol. Ar ôl y broses wasgu, mae'r ffurfio cychwynnol yn cael ei ffurfio. Mae'r broses ffurfio gychwynnol yn gam hollbwysig yn y broses o gynhyrchu ffurfio, gan ei bod yn cynnwys anffurfiad sylweddol a dyma lle mae'r rhan fwyaf o ddiffygion yn digwydd.
4. Ffwrnais Gwresogi Canolradd: Mae'r ail driniwr yn trosglwyddo'r gofannu cychwynnol i fynedfa'r ffwrnais gwresogi canolradd. Mae'r ffwrnais gwresogi canolradd yn gweithredu'n awtomatig ar gyfer llwytho a dadlwytho deunydd. Gall pob swp o ddeunydd ddal 8 i 16 darn, a gellir rheoli'r tymheredd rhyddhau rhwng 380°C a 460°C.
5. Gwasg Gofannu Terfynol: Gan ddefnyddio gwasg gofannu 6,000 tunnell neu 10,000 tunnell, mae'r trydydd trinwr yn derbyn y signal o'r ffwrnais ganolradd, yn adfer y deunydd, ac yn ei roi yn y wasg gofannu terfynol. Ar ôl y broses wasgu, mae'r gofannu terfynol yn cael ei ffurfio. Y broses gofannu terfynol yw'r cam siapio yn y cynhyrchiad gofannu.
6. Gwasg Docio: Gan ddefnyddio gwasg ffugio 600 tunnell, mae'r trydydd trinwr yn gosod y ffugio terfynol ar y platfform trosglwyddo. Yna, mae'r pedwerydd trinwr yn nôl y ffugio terfynol o'r platfform trosglwyddo ac yn ei osod yn y wasg docio. Cwblheir y broses ffugio trwy ehangu twll a thocio.

 English
 Français
 Deutsch (Sie)
 Español
 Português
 Русский
 العربية
 日本語
 한국어
 Italiano
 Ελληνικά
 Čeština
 Dansk
 Lietuvių kalba
 Hrvatski
 Latviešu valoda
 Polski
 Svenska
 Slovenščina
 Română
 ไทย
 Slovenčina
 Српски језик
 Norsk bokmål
 Македонски јазик
 Nederlands (Formeel)
 Íslenska
 Magyar
 Suomi
 Eesti
 Български
 English (South Africa)
 English (Canada)
 English (Australia)
 English (UK)
 English (New Zealand)
 Deutsch (Schweiz, Du)
 Deutsch (Österreich)
 Español de Chile
 Español de Argentina
 Español de Colombia
 Español de Venezuela
 Español de Costa Rica
 Español de Perú
 Español de Puerto Rico
 Español de México
 Français de Belgique
 Français du Canada
 العربية المغربية
 Português do Brasil
 O‘zbekcha
 Кыргызча
 Қазақ тілі
 Українська
 Bosanski
 Cymraeg
 Aragonés
 Tiếng Việt
 اردو
 ئۇيغۇرچە
 Reo Tahiti
 Татар теле
 Türkçe
 Tagalog
 తెలుగు
 தமிழ்
 Ślōnskŏ gŏdka
 Shqip
 سرائیکی
 සිංහල
 Сахалыы
 Ruáinga
 Português de Angola
 Português (AO90)
 پښتو
 Occitan
 Norsk nynorsk
 Nederlands (België)
 नेपाली
 ဗမာစာ
 Bahasa Melayu
 मराठी
 Монгол
 മലയാളം
 ພາສາລາວ
 كوردی
 ಕನ್ನಡ
 ភាសាខ្មែរ
 Taqbaylit
 ქართული
 Basa Jawa
 Bahasa Indonesia
 Հայերեն
 Hornjoserbšćina
 हिन्दी
 עִבְרִית
 هزاره گی
 ગુજરાતી
 Galego
 Gàidhlig
 Frysk
 Friulian
 (فارسی (افغانستان
 Dolnoserbšćina
 Cebuano
 Català
 བོད་ཡིག
 বাংলা
 Azərbaycan dili
 گؤنئی آذربایجان
 অসমীয়া
 አማርኛ
 Afrikaans