Prinsip Dasar, Proses, lan Langkah-langkah Pencegahan Cacat ing Penempaan Roda Paduan Aluminium
Pusat roda iku salah siji komponen penting ing sistem panggerak mobil, sing ora mung kudu ayu nanging uga cukup aman.
Saiki, umume hub roda otomotif digawe saka paduan aluminium, lan panggunaan hub baja saya suda. Dibandhingake karo hub baja, hub paduan aluminium nduweni kauntungan entheng, nyuda konsumsi bahan bakar, lan nduweni sifat mekanik sing apik banget, saengga nambah kinerja kendaraan.
Hub aloi aluminium bisa dipérang dadi hub aloi aluminium tempa lan hub aloi aluminium tuang. Hub aloi aluminium tuang rawan cacat kaya susut, porositas, lan inklusi, sing nyuda kinerja mekanik produk.
Ing sisih liya, proses produksi hub aloi aluminium tempa ngindhari cacat-cacat kasebut lan sacara signifikan nambah kinerja mekanik produk. Mula, hub aloi aluminium tempa saya disenengi ing pasar, lan kendaraan sing dipasangi hub aloi aluminium tempa uga luwih laris. Artikel iki mbahas proses penempaan, cacat formasi, lan mekanisme pambentukan roda aloi aluminium tempa.
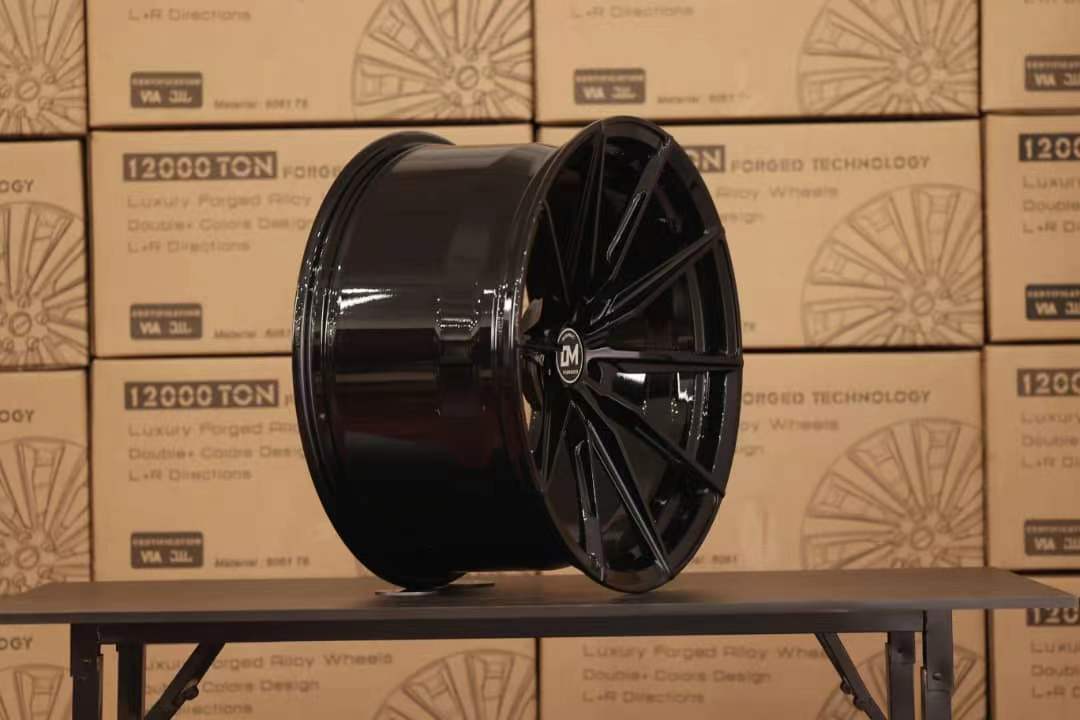
Aloi tempa
Prinsip Dasar lan Proses Pembentukan Roda Alloy Aluminium
Prinsip-prinsip dhasar
Pembentukan hub roda saka paduan aluminium kanthi cara proses tekanan iku nggunakake deformasi plastik logam kanggo ngasilake produk kanthi wujud tartamtu lan nambah sifat mekanik logam. Prinsip dhasaré kalebu pemanasan batang cekak lan nyelehaké ing cetakan sing cocog. Banjur dipres nganggo press forging rotary, press forging awal, lan press forging pungkasan. Pungkasané, dilakokaké pemotongan lan perluasan bolongan kanggo ngrampungaké proses forging.
Bahan baku
Bahan baku kanggo ngolah poros roda saka aloi aluminium kanthi cara tempa yaiku batang cor terus-terusan. Jenis aloi aluminium kalebu seri 6 lan seri 7, lan diameter batang sing asring digunakake yaiku 7 inci, 8 inci, 9 inci, 10 inci, lan 14 inci.
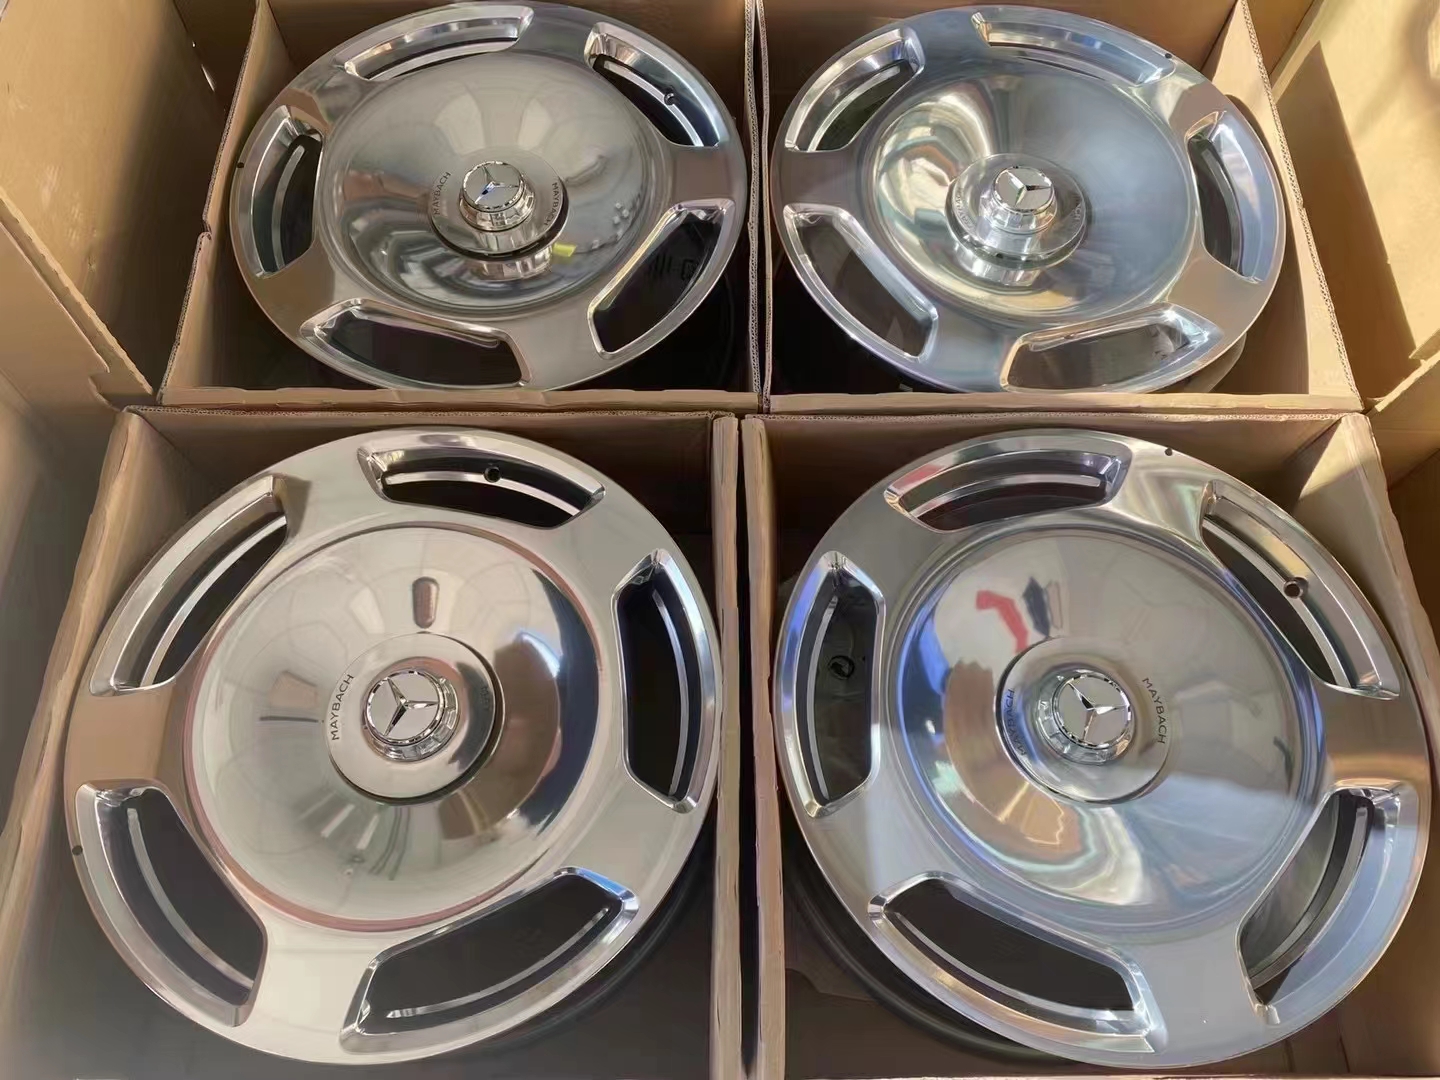
Aloy sing ditempa 2
Aliran Proses
- Ngiris: Potong batang dawa 6 meter dadi batang-batang cendhak miturut dawa sing dibutuhake nganggo mesin ngiris.
2. Pemanasan Billet: Lebokake batang cendhak menyang tungku pemanasan billet lan panasake nganti suhu 460°C nganti 480°C. Tungku billet biasane duwe telung zona pemanasan, lan setelan suhune bisa beda-beda gumantung piranti, asalake njamin suhu discharge billet sing dikarepake.
3. Pemanasan Cetakan: Panasake cetakan rotary forging, forging awal, lan forging pungkasan. Suhu nalika dijupuk saka tungku paling apik dikontrol antara 420°C lan 450°C. Ing mangsa adhem, suhu bengkel bisa ditambah 30°C nganti 40°C.
- Manipulator Pelumasan: Bagéan ngarep manipulator pelumasan dilengkapi cakram semprot sing digunakaké kanggo nglumasi cetakan. Cakram semprot iki kabagi dadi permukaan ndhuwur lan permukaan ngisor, biasané dumadi saka limang zona ing permukaan ndhuwur lan papat zona ing permukaan ngisor. Cetakan khusus bisa mbutuhaké cakram semprot utawa pambagian zona sing cocog. Agen pelepas forging adhedhasar lenga digunakake kanggo ngeculake cetakan.
2. Rotary Forging: Kanthi nggunakake mesin press forging 300 ton, batang cekak dicekel déning manipulator kapisan lan dilebokaké ing stasiun rotary forging, ing kono diputeraké manut paramèter proses sing wis ditemtokaké kanggo mbentuk cakram.
3. Press Pembentukan Awal: Kanthi nggunakake press pembentukan 6.000 ton utawa 10.000 ton, cakram dicekel déning manipulator kapindho lan dilebokaké ing press pembentukan awal. Sawisé proses penekanan, pembentukan awal kabentuk. Proses penempaan awal iku langkah kritis ing produksi penempaan, amarga ngalami deformasi gedhe lan ing kene akèh cacat muncul.
4. Panggangan Pemanasan Antara: Manipulator kapindho mindhah forging awal menyang lawang mlebu panggangan pemanasan antara. Panggang pemanasan menengah iki mlaku otomatis kanggo muat lan bongkar bahan. Saben batch bahan bisa ngemot 8 nganti 16 potongan, lan suhu discharge bisa dikontrol antara 380°C lan 460°C.
5. Press Pembentukan Pungkasan: Kanthi nggunakake press pembentukan 6.000 ton utawa 10.000 ton, manipulator katelu nampa sinyal saka tungku menengah, njupuk bahan, lan nyelehake ing press pembentukan pungkasan. Sawise proses penekanan, pembentukan pungkasan kabentuk. Proses penempaan pungkasan iku langkah pambentukan ing produksi penempaan.
6. Mesin Trimming: Kanthi nggunakake mesin press forging 600 ton, manipulator katelu nyelehake forging pungkasan ing platform transfer. Banjur, manipulator kaping papat njupuk forging pungkasan saka platform transfer lan nyelehake ing mesin trimming. Proses forging rampung liwat perluasan bolongan lan trimming.

 English
 Français
 Deutsch (Sie)
 Español
 Português
 Русский
 العربية
 日本語
 한국어
 Italiano
 Ελληνικά
 Čeština
 Dansk
 Lietuvių kalba
 Hrvatski
 Latviešu valoda
 Polski
 Svenska
 Slovenščina
 Română
 ไทย
 Slovenčina
 Српски језик
 Norsk bokmål
 Македонски јазик
 Nederlands (Formeel)
 Íslenska
 Magyar
 Suomi
 Eesti
 Български
 English (South Africa)
 English (Canada)
 English (Australia)
 English (UK)
 English (New Zealand)
 Deutsch (Schweiz, Du)
 Deutsch (Österreich)
 Español de Chile
 Español de Argentina
 Español de Colombia
 Español de Venezuela
 Español de Costa Rica
 Español de Perú
 Español de Puerto Rico
 Español de México
 Français de Belgique
 Français du Canada
 العربية المغربية
 Português do Brasil
 O‘zbekcha
 Кыргызча
 Қазақ тілі
 Українська
 Bosanski
 Cymraeg
 Aragonés
 Tiếng Việt
 اردو
 ئۇيغۇرچە
 Reo Tahiti
 Татар теле
 Türkçe
 Tagalog
 తెలుగు
 தமிழ்
 Ślōnskŏ gŏdka
 Shqip
 سرائیکی
 සිංහල
 Сахалыы
 Ruáinga
 Português de Angola
 Português (AO90)
 پښتو
 Occitan
 Norsk nynorsk
 Nederlands (België)
 नेपाली
 ဗမာစာ
 Bahasa Melayu
 मराठी
 Монгол
 മലയാളം
 ພາສາລາວ
 كوردی
 ಕನ್ನಡ
 ភាសាខ្មែរ
 Taqbaylit
 ქართული
 Basa Jawa
 Bahasa Indonesia
 Հայերեն
 Hornjoserbšćina
 हिन्दी
 עִבְרִית
 هزاره گی
 ગુજરાતી
 Galego
 Gàidhlig
 Frysk
 Friulian
 (فارسی (افغانستان
 Dolnoserbšćina
 Cebuano
 Català
 བོད་ཡིག
 বাংলা
 Azərbaycan dili
 گؤنئی آذربایجان
 অসমীয়া
 አማርኛ
 Afrikaans