Basisprincipes, proces en maatregelen ter voorkoming van defecten in het smeden van aluminiumlegering voor wielen
De wielnaaf is een van de belangrijke onderdelen van het aandrijflijnsysteem van de auto, dat niet alleen esthetisch aantrekkelijk maar ook voldoende veilig moet zijn.
Momenteel zijn de meeste wielnaven voor auto's gemaakt van een aluminiumlegering en wordt het gebruik van stalen naven steeds minder. Vergeleken met stalen naven hebben naven van aluminiumlegeringen de voordelen dat ze licht zijn, minder brandstof verbruiken en uitstekende mechanische eigenschappen hebben, waardoor de prestaties van het voertuig verbeteren.
Naven van aluminiumlegeringen kunnen worden onderverdeeld in naven van gesmede aluminiumlegeringen en naven van gegoten aluminiumlegeringen. Naven van gegoten aluminiumlegeringen vertonen gebreken zoals krimp, porositeit en insluitingen, waardoor de mechanische prestaties van het product afnemen.
Het productieproces van gesmede aluminiumlegering naven vermijdt deze gebreken en verbetert de mechanische prestaties van het product aanzienlijk. Daarom worden gesmede aluminiumlegering naven steeds meer geprefereerd in de markt, en voertuigen uitgerust met gesmede aluminiumlegering naven verkopen beter. Dit artikel bespreekt het smeedproces, de vormfouten en het vormingsmechanisme van het smeden van aluminiumlegering naven.
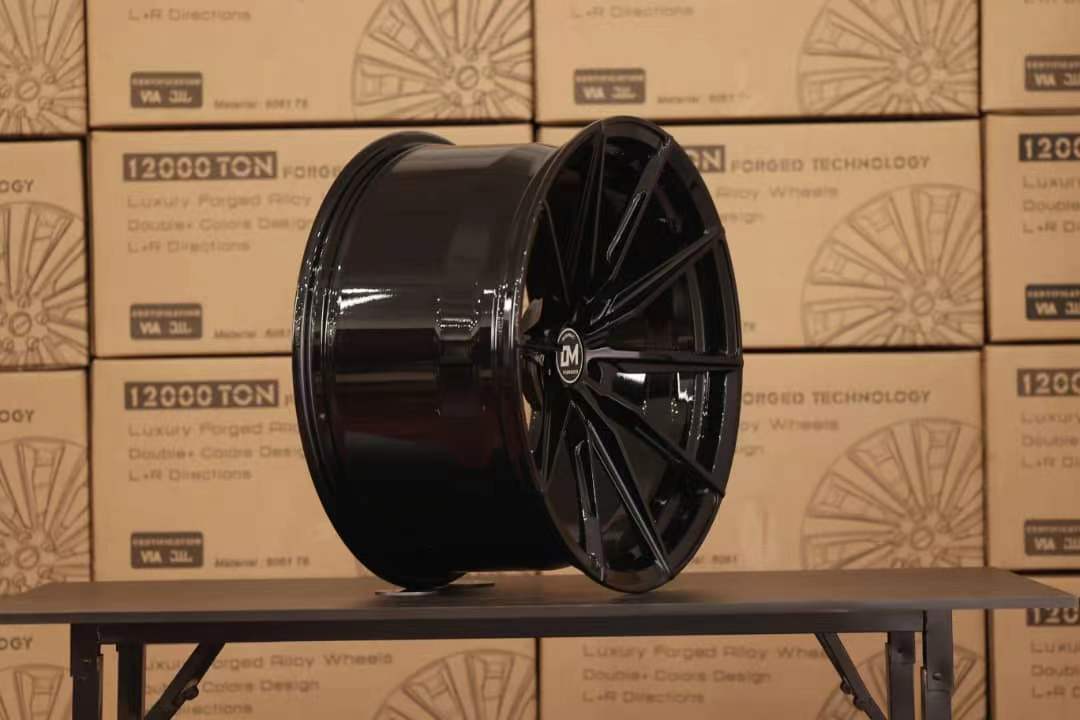
gesmede legeringen
Basisprincipes en proces van het smeden van aluminiumlegering wielen
Basisprincipes
Het smeden van aluminiumlegering wielnaven is een drukverwerkingsmethode die de plastische vervorming van metaal gebruikt om producten met een bepaalde vorm te verkrijgen terwijl de mechanische eigenschappen van het metaal worden verbeterd. Het basisprincipe bestaat uit het verwarmen van een korte staaf en deze in de overeenkomstige mal te plaatsen. De staaf wordt geperst door een roterende smeedpers, een eerste smeedpers en een eindsmeedpers. Ten slotte wordt de staaf bijgesneden en worden de gaten vergroot om het smeedproces te voltooien.
Grondstoffen
De grondstof voor het smeden van aluminiumlegering wielnaven is continu gegoten bar voorraad. De kwaliteiten van de aluminiumlegering zijn onder andere serie 6 en serie 7 en de meest gebruikte staafdiameters zijn 7 inch, 8 inch, 9 inch, 10 inch en 14 inch.
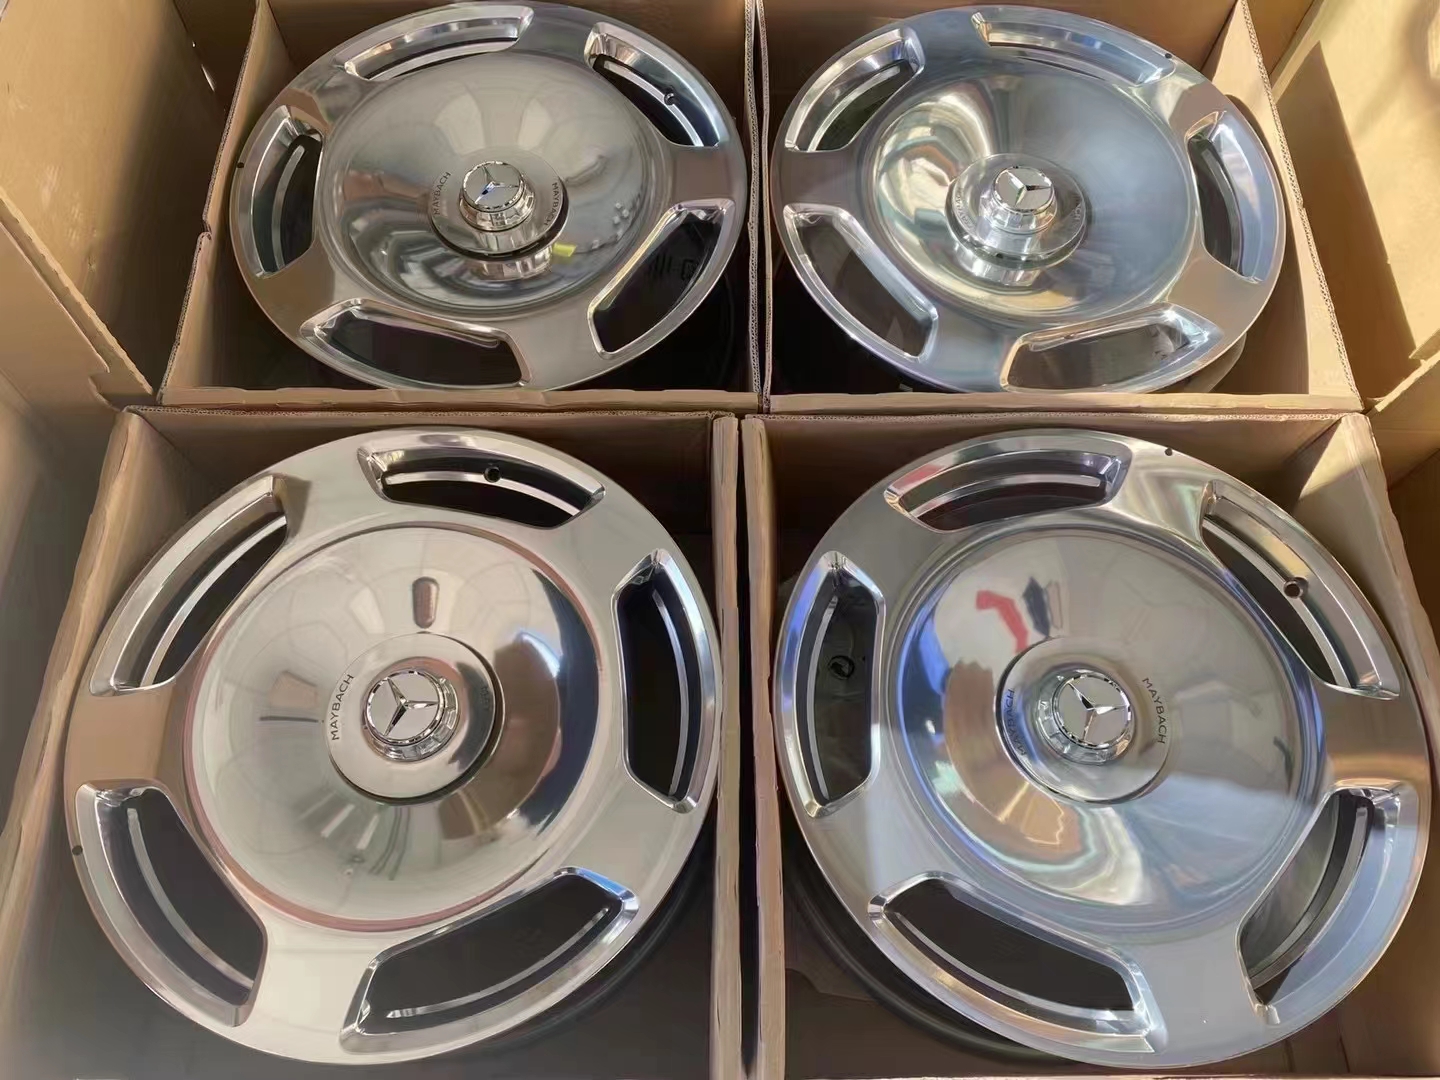
gesmede legeringen 2
Processtroom
- Zagen: Zaag de 6 meter lange staaf met een zaagmachine in korte staven volgens de vereiste lengtes.
2. 2. Billet verhitten: Plaats de korte staven in een knuppeloven en verhit ze tot een temperatuur van 460 °C tot 480 °C. De billetoven heeft over het algemeen drie verwarmingszones en de temperatuurinstelling kan variëren afhankelijk van de apparatuur, zolang het maar de gewenste billetuitvoertemperatuur garandeert.
3. Vormen verwarmen: Verwarm de matrijzen voor rotatiesmeedwerk, eerste smeedwerk en eindsmeedwerk. De temperatuur bij verwijdering uit de oven wordt bij voorkeur geregeld tussen 420°C en 450°C. In de winter kan de temperatuur in de werkplaats verhoogd worden met 30°C tot 40°C.
- Smeermanipulator: De voorkant van de smeermanipulator is uitgerust met een sproeischijf om de matrijzen te smeren. De sproeischijf is verdeeld in een bovenoppervlak en een onderoppervlak en bestaat meestal uit vijf zones op het bovenoppervlak en vier zones op het onderoppervlak. Voor speciale vormen kunnen overeenkomstige sproeischijven of zones nodig zijn. Een smeedmiddel op oliebasis wordt gebruikt om de matrijs los te maken.
2. 2. Roterend smeden: Met behulp van een smeedpers van 300 ton worden de korte staven vastgeklemd door de eerste manipulator en in het roterende smeedstation geplaatst, waar ze worden gedraaid volgens de vooraf bepaalde procesparameters om een schijf te vormen.
3. Initiële smeedpers: Met een smeedpers van 6.000 ton of 10.000 ton wordt de schijf vastgehouden door de tweede manipulator en in de eerste smeedpers geplaatst. Na het persproces wordt het eerste smeedstuk gevormd. Het eerste smeedproces is een kritieke stap in de smeedproductie, omdat er een aanzienlijke vervorming optreedt en de meeste defecten zich hier voordoen.
4. 4. Tussenliggende verwarmingsoven: De tweede manipulator brengt het eerste smeedstuk naar de ingang van de tussenliggende verwarmingsoven. De tussenverwarmingsoven werkt automatisch voor het laden en ontladen van materiaal. Elke partij materiaal kan 8 tot 16 stukken bevatten en de ontladingstemperatuur kan geregeld worden tussen 380°C en 460°C.
5. Laatste smeedpers: Met een smeedpers van 6.000 ton of 10.000 ton ontvangt de derde manipulator het signaal van de tussenoven, haalt het materiaal op en plaatst het in de eindsmeedpers. Na het persproces wordt het eindsmeedstuk gevormd. Het eindsmeedproces is de vormgevende stap in de smeedproductie.
6. Afbraampers: Met een smeedpers van 600 ton plaatst de derde manipulator het laatste smeedstuk op het transferplatform. Dan haalt de vierde manipulator het laatste smeedstuk van het transferplatform en plaatst het in de afwerkingspers. Het smeedproces wordt afgerond met gatuitzetting en bijsnijden.

 English
 Français
 Deutsch (Sie)
 Español
 Português
 Русский
 العربية
 日本語
 한국어
 Italiano
 Ελληνικά
 Čeština
 Dansk
 Lietuvių kalba
 Hrvatski
 Latviešu valoda
 Polski
 Svenska
 Slovenščina
 Română
 ไทย
 Slovenčina
 Српски језик
 Norsk bokmål
 Македонски јазик
 Nederlands (Formeel)
 Íslenska
 Magyar
 Suomi
 Eesti
 Български
 English (South Africa)
 English (Canada)
 English (Australia)
 English (UK)
 English (New Zealand)
 Deutsch (Schweiz, Du)
 Deutsch (Österreich)
 Español de Chile
 Español de Argentina
 Español de Colombia
 Español de Venezuela
 Español de Costa Rica
 Español de Perú
 Español de Puerto Rico
 Español de México
 Français de Belgique
 Français du Canada
 العربية المغربية
 Português do Brasil
 O‘zbekcha
 Кыргызча
 Қазақ тілі
 Українська
 Bosanski
 Cymraeg
 Aragonés
 Tiếng Việt
 اردو
 ئۇيغۇرچە
 Reo Tahiti
 Татар теле
 Türkçe
 Tagalog
 తెలుగు
 தமிழ்
 Ślōnskŏ gŏdka
 Shqip
 سرائیکی
 සිංහල
 Сахалыы
 Ruáinga
 Português de Angola
 Português (AO90)
 پښتو
 Occitan
 Norsk nynorsk
 Nederlands (België)
 नेपाली
 ဗမာစာ
 Bahasa Melayu
 मराठी
 Монгол
 മലയാളം
 ພາສາລາວ
 كوردی
 ಕನ್ನಡ
 ភាសាខ្មែរ
 Taqbaylit
 ქართული
 Basa Jawa
 Bahasa Indonesia
 Հայերեն
 Hornjoserbšćina
 हिन्दी
 עִבְרִית
 هزاره گی
 ગુજરાતી
 Galego
 Gàidhlig
 Frysk
 Friulian
 (فارسی (افغانستان
 Dolnoserbšćina
 Cebuano
 Català
 བོད་ཡིག
 বাংলা
 Azərbaycan dili
 گؤنئی آذربایجان
 অসমীয়া
 አማርኛ
 Afrikaans